Athena Ingeniería S.r.l.
Noticias

Prevención de roturas por sobrepresión de bombas centrífugas

2026-10-19 0 Déjame un mensaje

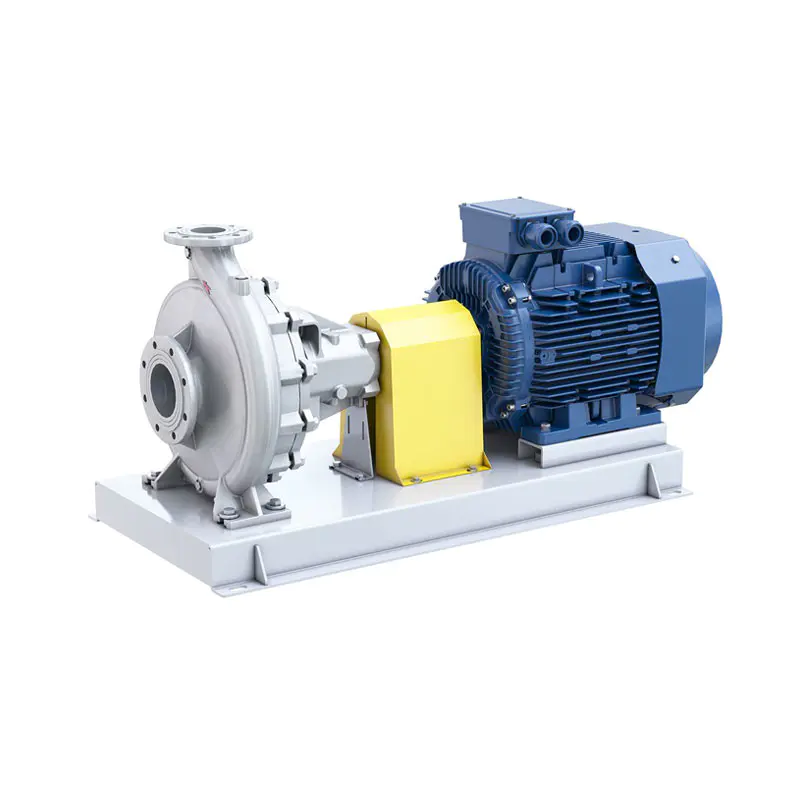
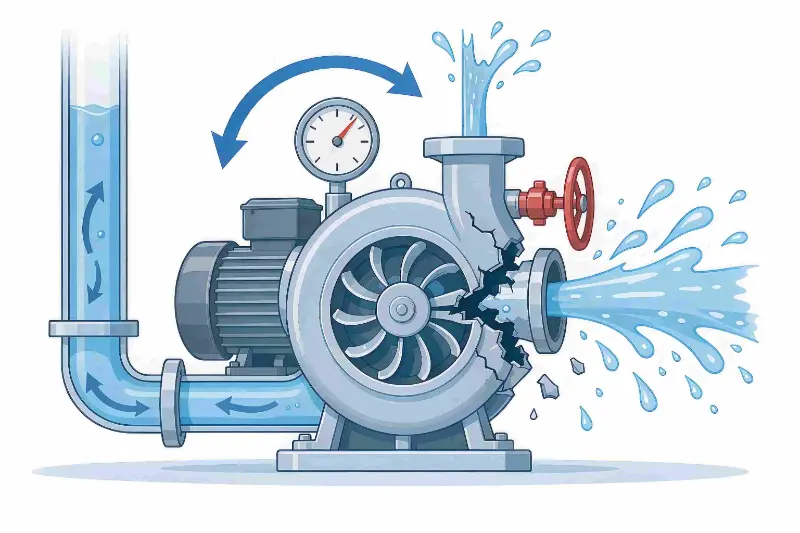
Figura: Esquema de la acumulación de presión en la válvula cerrada causada por el cierre de la válvula de descarga, lo que provoca la ruptura de la carcasa de la bomba y la expulsión del medio.

La mayoría de las rupturas del cuerpo de la bomba se deben a un cabezal muerto (acumulación de presión en la válvula cerrada), un arranque remoto erróneo y fallas en los enclavamientos automáticos. Este artículo aborda escenarios de arranque/parada manual, remoto y automático para explicar la verificación de válvulas, los procedimientos operativos y el mantenimiento de los interbloqueos de instrumentación, evitando asíbomba centrífugaIncidentes de rotura por sobrepresión.teffikosiempre ha priorizado la seguridad operativa de las bombas centrífugas y proporciona una guía completa de operación y mantenimiento seguro para los riesgos de ruptura del cuerpo de la bomba. Para evitar fundamentalmente este tipo de incidentes, no se puede confiar únicamente en la protección del hardware; La verificación de válvula, la confirmación remota y la gestión de enclavamiento automático deben aplicarse a cada operación de arranque/parada.

Causas principales de la rotura de la bomba

El cabezal muerto (que funciona contra una válvula cerrada) es la causa física fundamental de la gran mayoría de las roturas del cuerpo de la bomba, y los sistemas de control automático amplifican este riesgo:


  • Al arrancar la bomba con las válvulas de entrada y salida cerradas, el impulsor agita continuamente el líquido atrapado; la energía mecánica se convierte en calor, el líquido se vaporiza y la presión aumenta, y en poco tiempo supera la presión nominal de la carcasa de la bomba;
  • Cuando la bomba se arranca de forma remota desde la sala de control central, los operadores no pueden confirmar el estado de la válvula en el sitio, lo que facilita el arranque a ciegas después del mantenimiento cuando las válvulas no se han restablecido;
  • Cuando se produce el arranque automático activado por nivel, las válvulas de línea aún pueden estar cerradas para mantenimiento y la bomba luego funciona presurizada sin nadie en el sitio;
  • Los enclavamientos de bajo flujo y alta temperatura que no están calibrados durante períodos prolongados no brindan protección y el sistema no puede apagarse automáticamente y aliviar la presión después de una sobrepresión.


Estudio de caso de accidente industrial

En una instalación de tanques de almacenamiento de materias primas químicas de tamaño pequeño a mediano, después de completar el mantenimiento de una bomba centrífuga de transferencia del tanque de almacenamiento, el equipo de mantenimiento restauró el equipo pero se olvidó de abrir la válvula de descarga y luego cambió la bomba al modo automático. La bomba arrancó y se detuvo automáticamente según las señales de nivel del tanque, sin que hubiera nadie en el lugar. Cuando el nivel del tanque subió al valor de activación establecido, el sistema PLC puso en marcha la bomba centrífuga automáticamente. El impulsor agitaba continuamente el líquido en la cámara sellada de la bomba; En sólo 90 segundos, el medio se calentó y vaporizó rápidamente, y la presión dentro de la bomba siguió aumentando. Debido a que el bloqueo de bajo flujo de la planta no había sido calibrado durante más de dos años, su sensor se bloqueó y falló, y no se activó ninguna protección de apagado. Finalmente, la carcasa de la bomba se rompió y el medio de alta temperatura se roció hacia afuera, destruyendo el equipo en el sitio y forzando un cierre de emergencia de la línea de producción, lo que resultó en reparaciones sustanciales y pérdidas por tiempo de inactividad. El informe de investigación posterior al incidente identificó dos causas fundamentales: no volver a verificar el estado de la válvula en el sitio después del mantenimiento y que el dispositivo de seguridad no se había probado funcionalmente durante mucho tiempo.

Conclusión: operación desatendida + válvulas no reiniciadas + enclavamientos fallidos: la ruptura se debió únicamente a la combinación de estos tres factores y podría haberse evitado si se hubiera controlado cualquiera de ellos.

Arranque manual de la bomba en el sitio: la verificación de la posición de la válvula es la primera línea de defensa

Verifique estrictamente el estado de todas las válvulas

Antes de arrancar la bomba, cada válvula de línea debe ser confirmada punto por punto para evitar arrancar con las válvulas cerradas:


  • Línea de proceso principal: mantenga la válvula de succión completamente abierta para garantizar que el líquido ingrese a la cámara de la bomba sin problemas;
  • Mantenga cerradas todas las válvulas auxiliares, como válvulas de ventilación, válvulas de drenaje y válvulas de purga;
  • Abra la válvula de liberación de aire del cuerpo de la bomba para completar el cebado y la ventilación, expulsar todo el aire de la bomba y evitar la cavitación y el funcionamiento en seco;
  • Mantenga la válvula de descarga ligeramente abierta o completamente cerrada; Nunca arranque la bomba con la entrada y la salida bloqueadas simultáneamente.


Incorporar controles de válvulas en una lista de control estandarizada

Las posiciones de apertura/cierre de la válvula son puntos de control críticos para garantizar el funcionamiento seguro de la bomba y deben formalizarse en las instrucciones de trabajo del equipo y en las listas de verificación de puesta en marcha. Los operadores deben confirmar cada elemento marcándolo, eliminando la dependencia de la experiencia y reduciendo el error humano a través de controles institucionales.

Arranque remoto de la bomba con control central: un paso de confirmación en el sitio es esencial

El arranque remoto es un escenario de alta frecuencia para rupturas por acumulación de presión; confiar únicamente en la pantalla de control central no puede confirmar las condiciones reales en el sitio:


  • Antes de que la sala de control emita una orden de arranque, la bomba no debe arrancarse con un solo clic;
  • Cuando los operadores no pueden ir al sitio para verificar las válvulas, se debe asignar un inspector en el sitio para confirmar físicamente que todas las válvulas se han restablecido a las posiciones correctas;
  • Solo después de recibir la confirmación en el sitio, el control central puede emitir el comando de inicio, evitando una discrepancia entre la pantalla de control y el estado real de la válvula en el sitio.


Arranque/parada automática de bombas: enfoque en evitar que las válvulas queden sin reiniciar después del mantenimiento

Muchas bombas de vaciado de tanques dependen de instrumentación de nivel y programas de PLC para su arranque/parada automática y su funcionamiento sin supervisión, lo que aumenta aún más el riesgo.

La reinspección in situ es obligatoria antes de activar el modo automático

Después del mantenimiento o trabajo en la tubería, y antes de cambiar al modo de control automático, todas las válvulas deben volver a verificarse en el sitio una vez más: la válvula de entrada está completamente abierta, la válvula de descarga en su posición preestablecida de arranque y todas las válvulas de ventilación cerradas. Escenario de riesgo típico: cuando el nivel del tanque alcanza un punto alto, el sistema de control automático arranca la bomba, pero la válvula de descarga posterior al mantenimiento permanece cerrada, lo que genera directamente una acumulación de presión muerta que provoca la ruptura de la carcasa de la bomba en poco tiempo.

Confíe en los enclavamientos de instrumentación para cerrar la brecha de operación desatendida

Para evitar que la bomba arranque automáticamente cuando las válvulas de línea están cerradas, se debe instalar un juego completo de dispositivos de protección de instrumentación:


  • Enclavamiento de bajo flujo: Monitorea el flujo de la línea; cuando el flujo cero persiste durante un período prolongado, lo identifica como operación de punto muerto y corta automáticamente la energía del motor;
  • Enclavamiento de alta temperatura: monitorea la temperatura de la carcasa de la bomba; cuando el aumento de temperatura debido al aumento de presión alcanza el umbral, se apaga inmediatamente para evitar que el líquido se vaporice y presurice;
  • Bloqueo de sobrepresión: cuando la presión de descarga excede el límite, activa el apagado, trabajando en conjunto con la válvula de seguridad para una doble protección;
  • Pruebas de mantenimiento de rutina: calibre el sistema de enclavamiento en un programa mensual fijo, simule condiciones de flujo cero y sobrepresión, y confirme que las funciones de protección actúan correctamente, eliminando los puntos ciegos de seguridad causados ​​por sensores atascados y programas de enclavamiento fallidos.


Respaldo de hardware: protección dual de software y hardware contra la rotura del cuerpo de la bomba

Los controles operativos abordan el error humano, mientras que la protección del hardware mantiene la línea de seguridad final:


  • Instale en la descarga de la bomba una válvula de seguridad de alivio o un disco de ruptura, que alivia automáticamente la presión durante la sobrepresión y libera la alta presión dentro de la bomba;
  • Instale una línea de recirculación de flujo mínimo para evitar que la bomba funcione en vacío durante períodos prolongados con un flujo bajo y sobrecaliente el líquido;
  • Cuando transporte medios inflamables o explosivos, utilice un motor a prueba de explosiones, asegúrese de una conexión a tierra estática adecuada y evite una explosión química después de una fuga del medio;
  • Realice pruebas de espesor de pared con regularidad y reemplace rápidamente las carcasas de las bombas que se hayan adelgazado debido a la corrosión o hayan desarrollado grietas, para evitar la ruptura prematura causada por la reducción de la capacidad de soporte de presión de la carcasa.


Conceptos erróneos comunes en la operación y el mantenimiento diarios


  • Concepto erróneo: sólo es necesario controlar el arranque manual; las bombas automáticas no requieren inspección in situ. Con el arranque/parada automáticos no hay supervisión manual y el riesgo de muerte por inspección y reinicio incompletos de la válvula es en realidad mayor; Las válvulas deben volver a verificarse en el sitio antes de activar el modo automático.
  • Concepto erróneo: una vez instalados los enclavamientos, no se necesita más atención. Las impurezas pueden atascar fácilmente los sensores de presión y flujo; La falta prolongada de pruebas conduce a una falla del enclavamiento, lo que deja al sistema incapaz de apagarse automáticamente bajo sobrepresión.
  • Concepto erróneo: un breve arranque en seco no es gran cosa. En una cámara de bomba sellada, el líquido se calienta y se vaporiza en decenas de segundos, la presión aumenta bruscamente y el incidente se desarrolla extremadamente rápido.


Resumen: Cómo prevenir la rotura del cuerpo de la bomba

Todo el sistema de protección consta de tres capas:


  • Capa 1 - Control operativo:Verificar las válvulas elemento por elemento durante la puesta en marcha en el sitio; el arranque remoto debe ir acompañado de una confirmación in situ; reinspeccione completamente la válvula antes de activar el modo automático; y formalizar los elementos de verificación en una lista de verificación escrita;
  • Capa 2: Protección de control automático:Equipar enclavamientos de bajo flujo, alta temperatura y sobrepresión; cumplir con las pruebas periódicas; y evite el funcionamiento inactivo sin supervisión;
  • Capa 3: respaldo de hardware:Instale dispositivos de alivio de presión y líneas de recirculación, y pruebe periódicamente la corrosión del cuerpo de la bomba.


La gran mayoría de las roturas de bombas centrífugas no son problemas de calidad del equipo, sino más bien el resultado de un mal funcionamiento de la válvula combinado con una falla de la protección del control automático.teffikorecomienda que las empresas estandaricen la gestión de seguridad en los tres modos de arranque/parada (manual, remoto y automático), implementen protección de seguridad de todo el proceso y reduzcan continuamente los riesgos de seguridad de producción que plantea la ruptura de sobrepresión del cuerpo de la bomba.


Noticias relacionadas
Déjame un mensaje
  • BACK TO ATHENA GROUP
  • X
    Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies. política de privacidad
    RechazarAceptar