Athena Ingeniería S.r.l.
Noticias

Bomba de desulfuración: principio de funcionamiento y explicación detallada de la función

2026-08-10 0 Déjame un mensaje

Descripción rápida de los conocimientos básicos sobre bombas de desulfuración

Los gases de combustión de las industrias térmica, metalúrgica, química, cementera y otras industrias contienen grandes cantidades de SO₂. El sistema húmedo de desulfuración de gases de combustión (FGD) es un equipo estándar para el cumplimiento de las emisiones, la conservación de energía y la reducción de carbono. Como equipo de energía principal de FGD, las bombas de desulfuración suministran lodos corrosivos que contienen sólidos y determinan directamente la eficiencia de la desulfuración y la estabilidad del sistema.

En combinación con las prácticas de operación industrial, este artículo detalla las funciones principales, los principios de funcionamiento, el diseño estructural, los parámetros de rendimiento, los puntos clave de operación y mantenimiento y las tendencias de la industria de las bombas de desulfuración de manera concisa, ayudando a los lectores a dominar rápidamente los conocimientos básicos y resolver problemas en la selección de modelos y la operación y mantenimiento.

I. ¿Qué es una bomba de desulfuración?

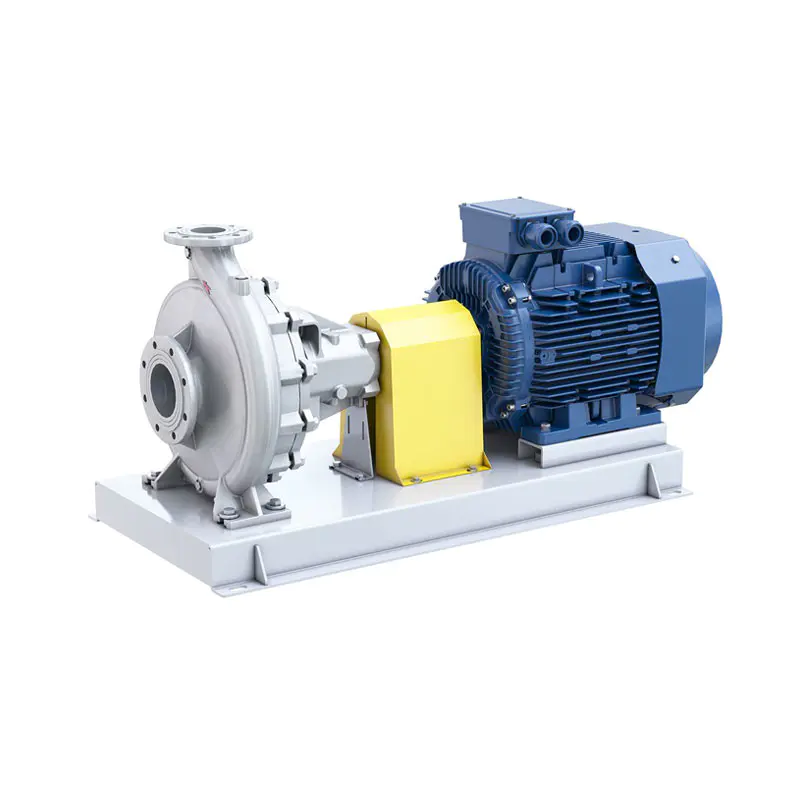
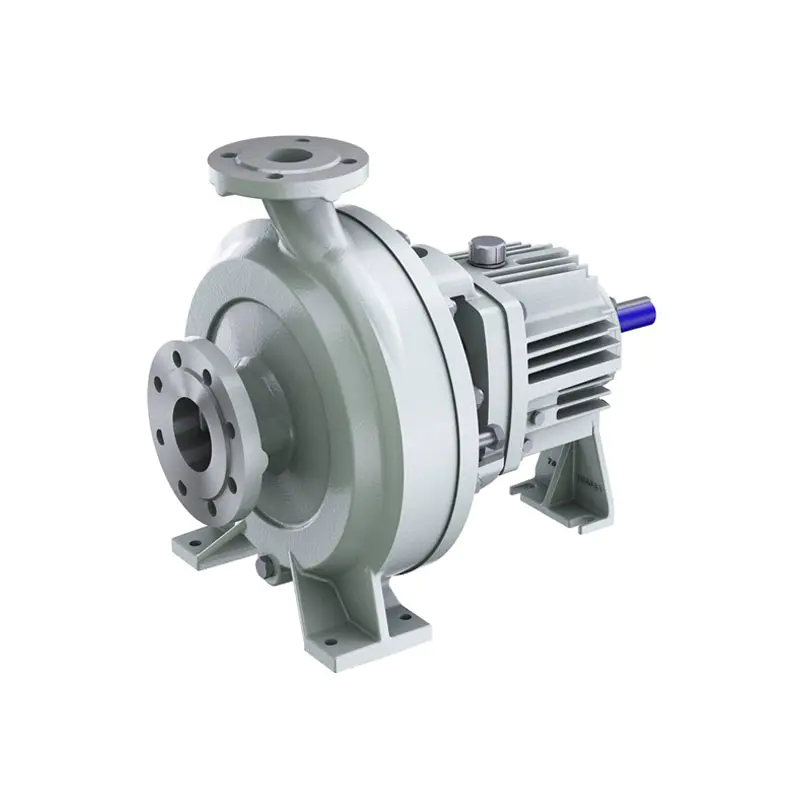
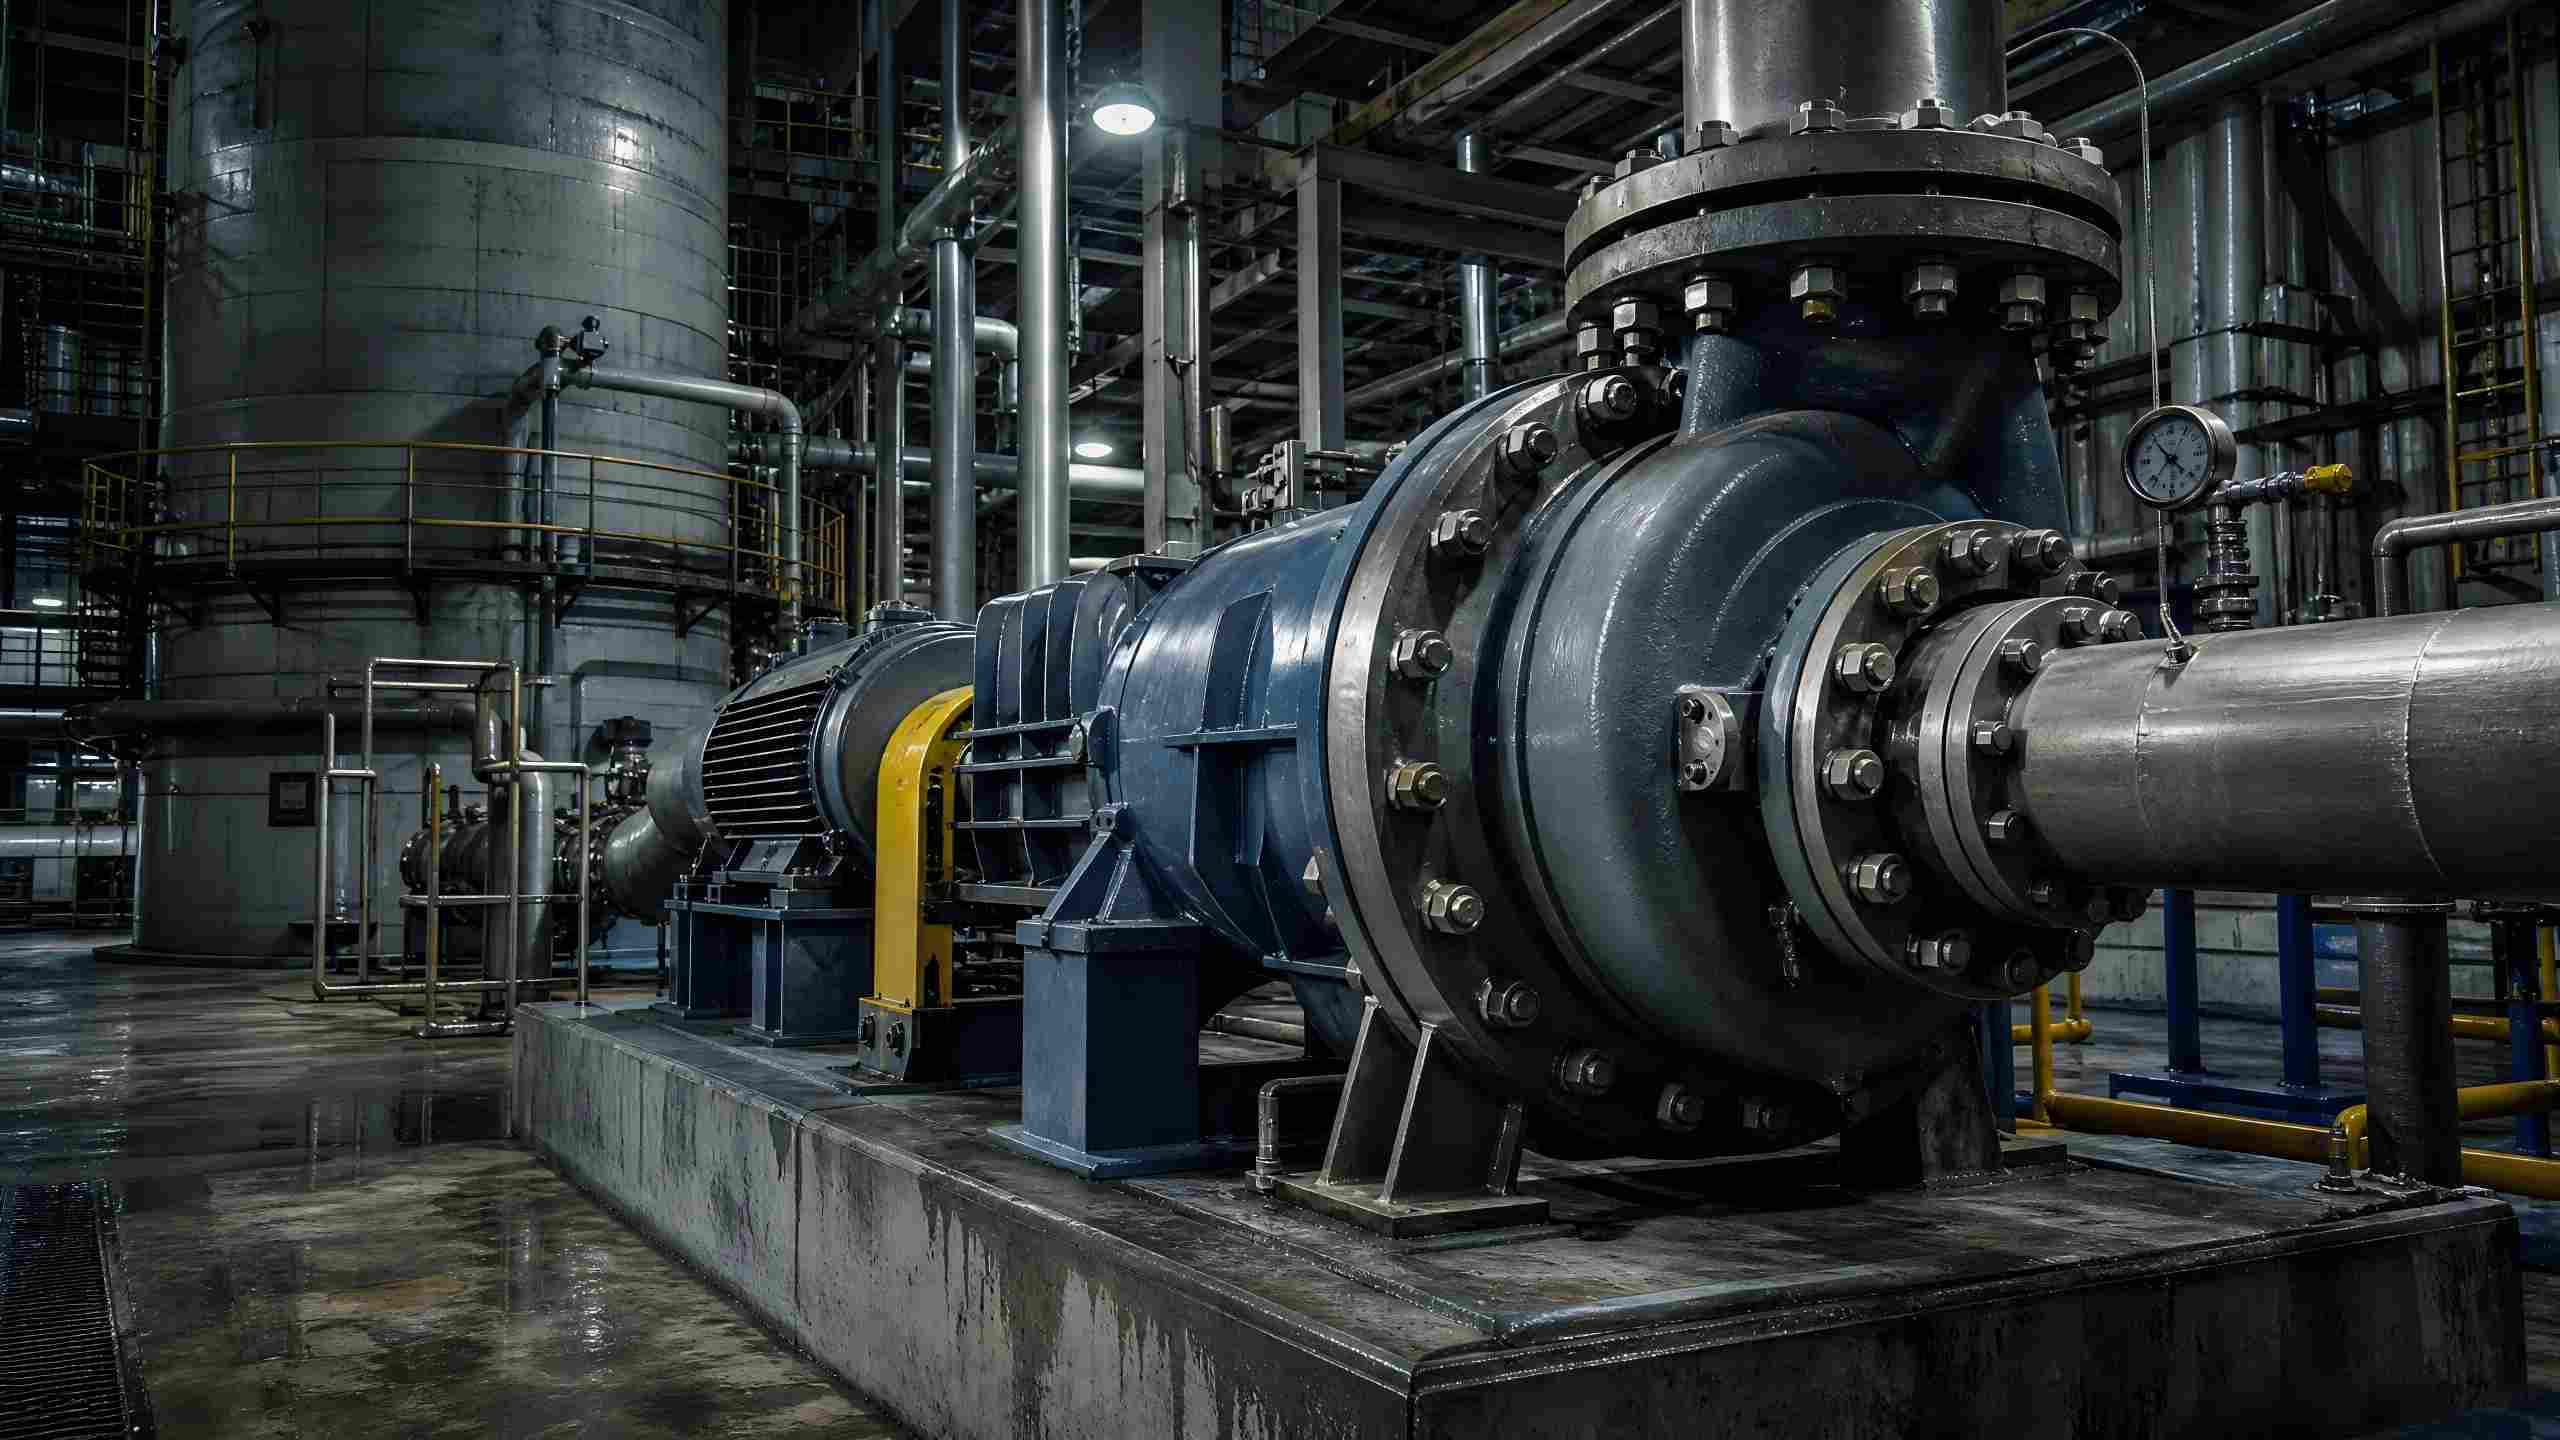
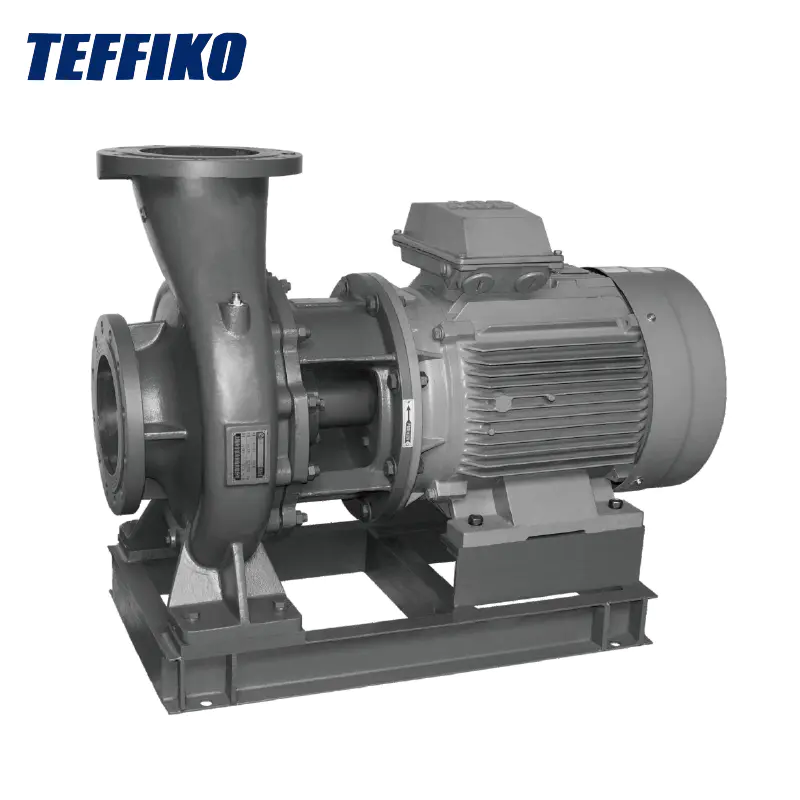
Una bomba de desulfuración es un sistema especialbomba centrífuga horizontalcon resistencia a la corrosión y a la abrasión adaptadas a las condiciones de trabajo de desulfuración de gases de combustión húmedos (FGD), una subcategoría de bombas para lodos industriales, fundamentalmente diferente de las bombas de agua limpia comunes.

Transporta principalmente medios ácidos como lodos de piedra caliza y lodos de yeso, que transportan partículas sólidas con fuerte corrosividad y alta abrasividad. Por lo tanto, las bombas de desulfuración están especialmente reforzadas en material, estructura hidráulica y sistema de sellado para adaptarse de manera estable a una operación industrial continua de alta carga las 24 horas durante un largo plazo.

Los tipos comunes incluyen bombas de circulación absorbentes, bombas de descarga de yeso, bombas de filtrado y bombas de desulfuración de aguas residuales, que cubren el proceso completo de circulación de lodos, descarga de escoria y tratamiento de aguas residuales dentro del sistema de desulfuración.

II. Funciones principales de las bombas de desulfuración

Las bombas de desulfuración, equipos centrales indispensables para sistemas de desulfuración húmeda, se centran en tres aspectos principales: mejora de la eficiencia de desulfuración, condiciones de trabajo estables y reducción de emisiones ambientales.

1.Desulfuración eficiente para garantizar el cumplimiento de los gases de escape.

Proporciona continuamente una suspensión absorbente de piedra caliza a las capas de pulverización del absorbente, lo que neutraliza el SO₂ y el SO₃ en los gases de combustión para generar precipitados de yeso. La eficiencia de desulfuración del equipo puede superar el 95%, lo que reduce la concentración de SO₂ de los gases de combustión por debajo de 35 mg/Nm³ para cumplir con estrictos estándares ambientales nacionales e internacionales.

2.Circulación de circuito cerrado para estabilizar el funcionamiento del sistema.

A través del modo de circulación cerrada de "succión de lodo en la parte inferior de la torre, pulverización superior y reflujo de reacción", los gases de combustión y lodo mantienen un contacto completo y continuo para evitar fluctuaciones en la eficiencia de desulfuración y garantizar un funcionamiento estable a largo plazo del sistema completo.

3.Conservación de energía y reducción de carbono para la recuperación de recursos

Reduce las emisiones de sulfuro en la fuente para reducir la contaminación del aire y ayudar a las empresas a cumplir los objetivos de reducción de emisiones de carbono dual. Mientras tanto, transporta residuos de yeso a equipos de deshidratación para realizar el reciclaje de residuos sólidos y reducir los costos de operación y mantenimiento de la empresa.

4. Equilibrio de las condiciones de trabajo para ayudar a la operación y mantenimiento del sistema.

Transporta aguas residuales de desulfuración y filtrado de deshidratación para equilibrar el nivel del líquido del absorbente, evitando el apagado y fallas de desulfuración causados ​​por niveles anormales de líquido y garantizando el funcionamiento continuo del equipo.

5. Principales escenarios de aplicación


  • Sistemas de desulfuración de gases de combustión de centrales térmicas, plantas de cogeneración y centrales eléctricas de biomasa.
  • Proyectos de sinterización y desulfuración de gases de combustión en industrias siderúrgicas y metalúrgicas.
  • Equipos de tratamiento de gases residuales industriales para las industrias del cemento, el vidrio y la química.
  • Condiciones de trabajo del transporte de diversas aguas residuales ácidas industriales y lodos de escoria con alto contenido de sólidos.

Industrial desulfurization pump system

III. Principio de funcionamiento de las bombas de desulfuración

Las bombas de desulfuración funcionan según el principio de fuerza centrífuga de las bombas centrífugas a una velocidad de rotación de 1450~2900 r/min. Convierten la energía mecánica en energía potencial del fluido para realizar un suministro circulante continuo de lodo, dividido en tres etapas generales:

1.Succión de lodo

El motor hace que el impulsor gire a alta velocidad, formando una zona de presión negativa en el centro del impulsor. Bajo la diferencia de presión del aire, la suspensión en el fondo de la torre de desulfuración es aspirada continuamente hacia la cámara de la bomba.

2.Conversión de energía

El impulsor trabaja sobre el lodo, dotándolo de energía cinética y energía de presión. Después de que la lechada fluye a través de la voluta, desacelera y estabiliza la presión, convirtiendo la energía cinética en energía de presión estática para formar un fluido de alta presión con una altura de entrega convencional que oscila entre 10 m y 150 m.

3.Circulación y reacción de pulverización

La lechada a alta presión se envía a través de tuberías hasta la parte superior de la torre para su pulverización atomizada, neutralizando completamente los gases de combustión de alta temperatura en contraflujo para la desulfuración. El lodo generado después de la reacción fluye de regreso al fondo de la torre y vuelve a ingresar al cuerpo de la bomba para su circulación, formando un proceso sostenido de desulfuración de circuito cerrado.

Resumen del principio: Las bombas de desulfuración aumentan la presión y hacen circular el lodo mediante fuerza centrífuga, lo que proporciona una potencia media estable para las reacciones de desulfuración de los gases de combustión y sirve como base central para el funcionamiento eficiente de los sistemas de desulfuración.

IV. Diseño estructural único de bombas de desulfuración

Dirigidas a las características de los medios de desulfuración corrosivos, abrasivos y propensos a obstrucciones, las bombas de desulfuración adoptan diseños optimizados exclusivos con ventajas principales reflejadas en tres aspectos: materiales, sellado y estructura hidráulica.

1.Componentes de flujo resistentes a la corrosión y la abrasión


  • Impulsor: Hecho de hierro fundido con alto contenido de cromo (Cr26), fluoroplástico o materiales revestidos de caucho para adaptarse a las condiciones de trabajo de lodos con diferentes tamaños de partículas
  • Carcasa de la bomba: Estructura de doble capa; La capa exterior de hierro fundido garantiza resistencia estructural, mientras que el revestimiento interior de caucho/PTFE aísla la corrosión ácida.
  • Placa de desgaste: Carburo de silicio o material cerámico de alúmina con una vida útil de más de 8.000 horas en condiciones de trabajo convencionales.


2.Sistema de protección de sellado dual


  • Sello mecánico: material de carburo de silicio/grafito con un fuerte rendimiento de sellado, fuga de funcionamiento normal ≤ 5 gotas por minuto
  • Sello del impulsor auxiliar: Bloquea auxiliarmente las impurezas de la lechada para proteger las carcasas de los cojinetes y las estructuras de transmisión.


3. Modelo hidráulico de alta eficiencia antiobstrucción

Adopta un diseño de paso de flujo ampliado para pasar partículas sólidas de hasta 20 mm, lo que reduce drásticamente la probabilidad de obstrucción y se adapta al suministro a largo plazo de lodos con alto contenido de sólidos con menor consumo de energía y mayor eficiencia.

V. Parámetros básicos de rendimiento de las bombas de desulfuración

La coincidencia precisa de parámetros es la clave para el funcionamiento estable del equipo. Los parámetros básicos generales ampliamente adoptados en la industria son los siguientes:


  • Caudal: 10~5000 m³/h, adaptado a la capacidad de tratamiento de las torres de desulfuración según demanda
  • Altura: 20~150 m, seleccionada según la resistencia de la tubería y el cálculo de la altura de pulverización
  • Contenido de sólidos: Los modelos convencionales se adaptan a lodos con contenido de sólidos ≤ 60%; Los modelos reforzados resistentes al desgaste se pueden personalizar para condiciones de trabajo de alta concentración.
  • Resistencia a la temperatura: Modelos estándar -20 ℃ ~ 120 ℃; modelos personalizados de alta temperatura hasta 180 ℃


VI. Mantenimiento diario y solución de problemas comunes

La operación y el mantenimiento estandarizados pueden extender efectivamente la vida útil del equipo y estabilizar la eficiencia de la desulfuración. Los puntos clave principales de operación y mantenimiento se enumeran a continuación:

1.Inspección de patrulla diaria

Controle estrictamente los indicadores de funcionamiento: temperatura del rodamiento ≤ 65 ℃, valor de vibración ≤ 4,5 mm/s; Limpie regularmente los filtros de entrada de malla 20~40 y prohíba el funcionamiento en seco de la bomba sin lodo para evitar la abrasión.

2.Mantenimiento periódico

Inspeccione el desgaste del impulsor cada 3 meses (pérdida por desgaste permitida ≤ 3 mm); reemplace los sellos mecánicos y la grasa lubricante a base de litio NLGI Grado 2 cada año y elimine los depósitos de escoria dentro del cuerpo de la bomba.

3.Solución de problemas de fallos comunes


  • Caudal reducido: causado principalmente por abrasión del impulsor, obstrucción del filtro/tubería o nivel insuficiente de líquido en el fondo de la torre; recuperar el rendimiento mediante la eliminación de obstrucciones o el reemplazo de componentes
  • Fugas en el sello: Reemplace los componentes del sello rápidamente cuando los rayones en los anillos de sello estacionarios y giratorios superen los 0,1 mm.
  • Ruido y vibración anormales: Principalmente inducidos por componentes sueltos, impulsores desequilibrados o concentración de medio excesivamente alta; realizar inspecciones y ajustes de parada


VII. Tendencias de desarrollo técnico de la industria de bombas de desulfuración

La industria de las bombas de desulfuración está avanzando hacia la inteligencia, una larga vida útil y la eficiencia energética:


  • Control inteligente: equipado con sensores de presión y flujo para realizar ajustes automáticos, adaptarse a condiciones de trabajo de carga variable y reducir los costos de operación y mantenimiento manual.
  • Actualización de nuevos materiales: los impulsores cerámicos de carburo de silicio se popularizan gradualmente, extendiendo la vida útil del equipo a más de 20 000 horas.
  • Optimización del ahorro de energía: los nuevos modelos hidráulicos elevan la eficiencia operativa del equipo por encima del 85 % con un menor consumo de energía y un funcionamiento más económico.


VIII. Diferencias entre bombas de desulfuración y bombas centrífugas ordinarias

Las bombas de desulfuración están totalmente adaptadas a las duras condiciones de trabajo de desulfuración, con las siguientes diferencias principales con respecto a las bombas de agua limpia comunes:


  • Adaptabilidad media: las bombas ordinarias sólo son adecuadas para agua limpia; Las bombas de desulfuración pueden producir lodos de escoria ácida, abrasiva y con alto contenido de sólidos.
  • Rendimiento del material: el hierro fundido común sufre fácil corrosión y abrasión; Las bombas de desulfuración adoptan materiales especiales resistentes al desgaste y a la corrosión para una vida útil más larga.
  • Diseño estructural: Las bombas ordinarias presentan conductos de flujo estrechos y un alto riesgo de fugas; Las bombas de desulfuración adoptan conductos de flujo antiobstrucción ensanchados y sellado doble para un funcionamiento de alta carga las 24 horas.
  • Adaptabilidad de las condiciones de trabajo: las bombas ordinarias solo se aplican a escenarios convencionales de agua limpia; Las bombas de desulfuración se adaptan a entornos de desulfuración industriales abrasivos, corrosivos y de alta temperatura.


Resumen

Basándose en el principio centrífugo de las bombas centrífugas, las bombas de desulfuración realizan succión continua, aumento de presión y circulación de circuito cerrado de la suspensión de desulfuración, y sirven como equipo central para sistemas industriales de desulfuración húmeda. Con estructuras exclusivas resistentes a la corrosión y la abrasión y un rendimiento operativo estable, completan de manera eficiente la desulfuración de los gases de combustión y la reducción de emisiones para ayudar a las empresas a realizar la producción de conformidad con las regulaciones ambientales.

Las bombas de desulfuración con una selección de modelos razonable y operación y mantenimiento estandarizados pueden reducir efectivamente las tasas de falla de los equipos, extender la vida útil y reducir los costos de producción, actuando como equipos clave para la producción verde en las industrias pesadas.

Preguntas frecuentes

P1: ¿A qué categoría de bomba pertenece una bomba de desulfuración?

R: Las bombas de desulfuración son bombas centrífugas de lodo horizontales resistentes a la corrosión y la abrasión, bombas industriales especiales para sistemas de desulfuración húmeda, no aplicables a condiciones de trabajo ordinarias con agua limpia.

P2: ¿Pueden las bombas de desulfuración reemplazar las bombas de agua limpia comunes?

R: Técnicamente factible pero extremadamente ineficiente en términos de costos. Las bombas de desulfuración conllevan costos más altos y están diseñadas exclusivamente para condiciones de trabajo con lodos de escoria; usarlos para el suministro de agua limpia genera un desperdicio de rendimiento y capital, por lo que no se recomienda el uso mixto.

P3: ¿Cuáles son las principales causas del caudal reducido de las bombas de desulfuración?

R: Las causas principales incluyen abrasión del impulsor, obstrucción de tuberías/filtros, nivel de líquido en el fondo de la torre excesivamente bajo y contenido sólido de lodo demasiado alto. La eliminación específica de obstrucciones, el reemplazo de componentes y el ajuste de las condiciones de trabajo pueden restaurar el rendimiento.

P4: ¿Cuáles son los límites superiores de resistencia a la temperatura y el contenido de sólidos permitido para las bombas de desulfuración?

R: Los modelos estándar soportan temperaturas de -20 ℃ a 120 ℃, mientras que los modelos personalizados alcanzan hasta 180 ℃. Las bombas convencionales se adaptan a lodos con un contenido de sólidos ≤ 60 %, y los modelos reforzados se pueden personalizar para condiciones de trabajo de alta concentración.

Para obtener más conocimientos profesionales sobre equipos de fluidos ambientales, permanezca atento ateffiko.


Noticias relacionadas
Déjame un mensaje
  • BACK TO ATHENA GROUP
  • X
    Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies. política de privacidad
    RechazarAceptar